2026年,桌面制造赛道迎来新的变化。
10月29日,激光雕刻机龙头xTool的新品X1正式上市,带来混合运动、多光源切换等新的技术探索;另一边,前一阵子拓竹高调进入激光雕刻机领域,让激光雕刻这个原本相对垂直的创客品类,开始走到聚光灯下。
老玩家持续推进技术创新,新玩家高调入局,让3D打印与激光雕刻这两类桌面制造工具有了更多交集。它们都能将数字设计转化为实体作品,但本质区别,在于一个是增材制造,一个是减材加工。3D打印通过逐层堆叠材料,从无到有地构建物体;激光雕刻则利用激光对材料进行雕刻或切割,通过去除材料形成图案与形状。
制造方式的不同,也决定了两者面临不同的技术挑战。3D打印需要协调材料挤出、温度控制与逐层成形;激光雕刻则要处理光束控制、精密光学,以及不同材料与激光之间的相互作用。
这些差异,远不止是工作原理的不同。从运动控制到精密光学,再到材料适配与整机协同,看似相近的桌面制造工具,背后其实有着各自独特的技术门槛。
从打印头到激光光束,精度控制有何不同?
3D打印与激光雕刻都需要按照数字设计精准运动,但由于加工原理不同,精度问题的表现也各有侧重。
3D打印通过喷嘴逐层堆叠材料,运动偏差可能影响模型的尺寸、轮廓与表面质量。激光雕刻则需要让光束准确作用于材料的指定位置。比如,要在一枚戒指的正中央刻上名字,如果图案偏离预定位置1毫米,即使文字本身清晰,也可能影响成品效果。照片雕刻等精细加工,对扫描线条的衔接与细节表现也有较高要求。
而在保证精度的同时,激光雕刻还面临一个挑战:如何在扩大加工幅面的同时,保持高速雕刻的能力?
这与激光雕刻机常见的两种运动架构有关。
一种是龙门。通过机械结构带动激光头运动,加工范围可以做得比较大,但速度受到机械惯性限制;
另一种是振镜。它通过高速摆动反射镜改变激光落点,在局部区域内可以实现非常快的扫描速度,不过有效扫描范围通常有限。
让龙门带着振镜运动,似乎就能兼顾两者的优势:龙门负责大范围运动,振镜负责高速精细雕刻,两者边移动、边加工。
但真正实现起来,首先要解决重量问题。振镜模组比普通激光头更重,把它装到龙门上,就相当于给机器增加了负重。机器要带着更重的部件快速移动、急停和转向,同时还得保证激光落点精准,对运动控制提出了更高要求。
更复杂的是,龙门依靠机械运动,振镜依靠光学扫描,两者的响应速度和控制方式并不相同。如何让它们始终保持同步,确保激光准确落在预定位置,并在跨区域加工时避免明显的拼接痕迹,都需要专门的控制算法和校准机制。
工业激光设备中已有龙门与振镜协同工作的方案,但要将这类复杂技术带入桌面级消费设备,难度并不只是缩小体积。设备还需要在有限的空间与成本内,兼顾加工精度、运行稳定性与操作体验,让普通用户无需专业调试,也能获得可靠的加工效果。
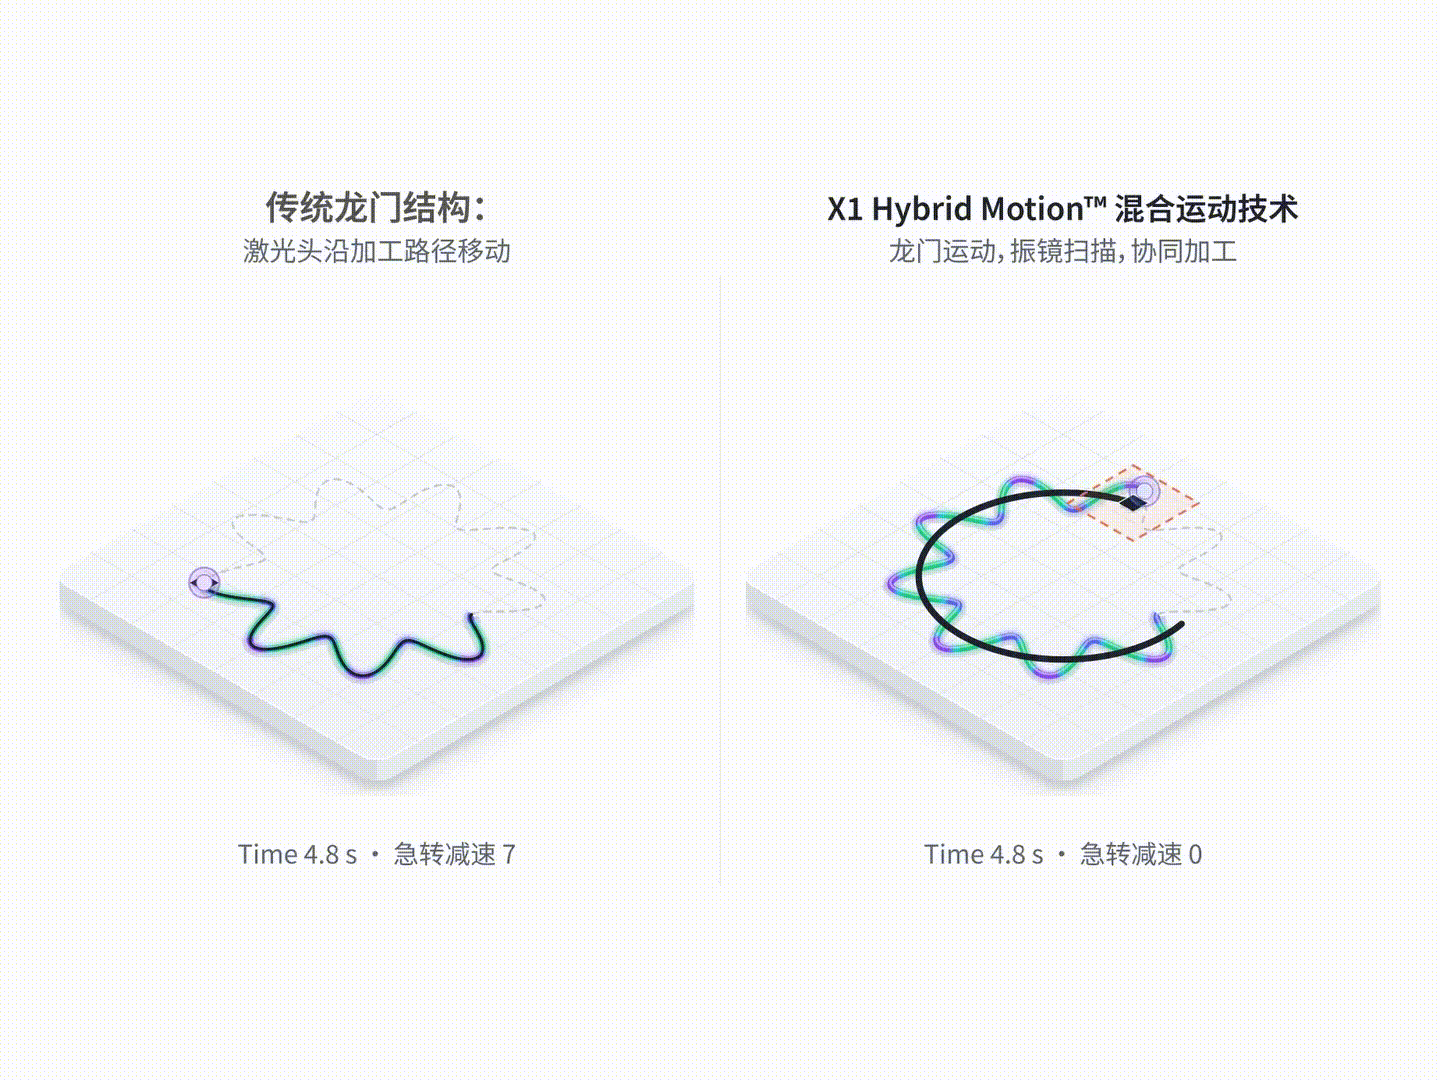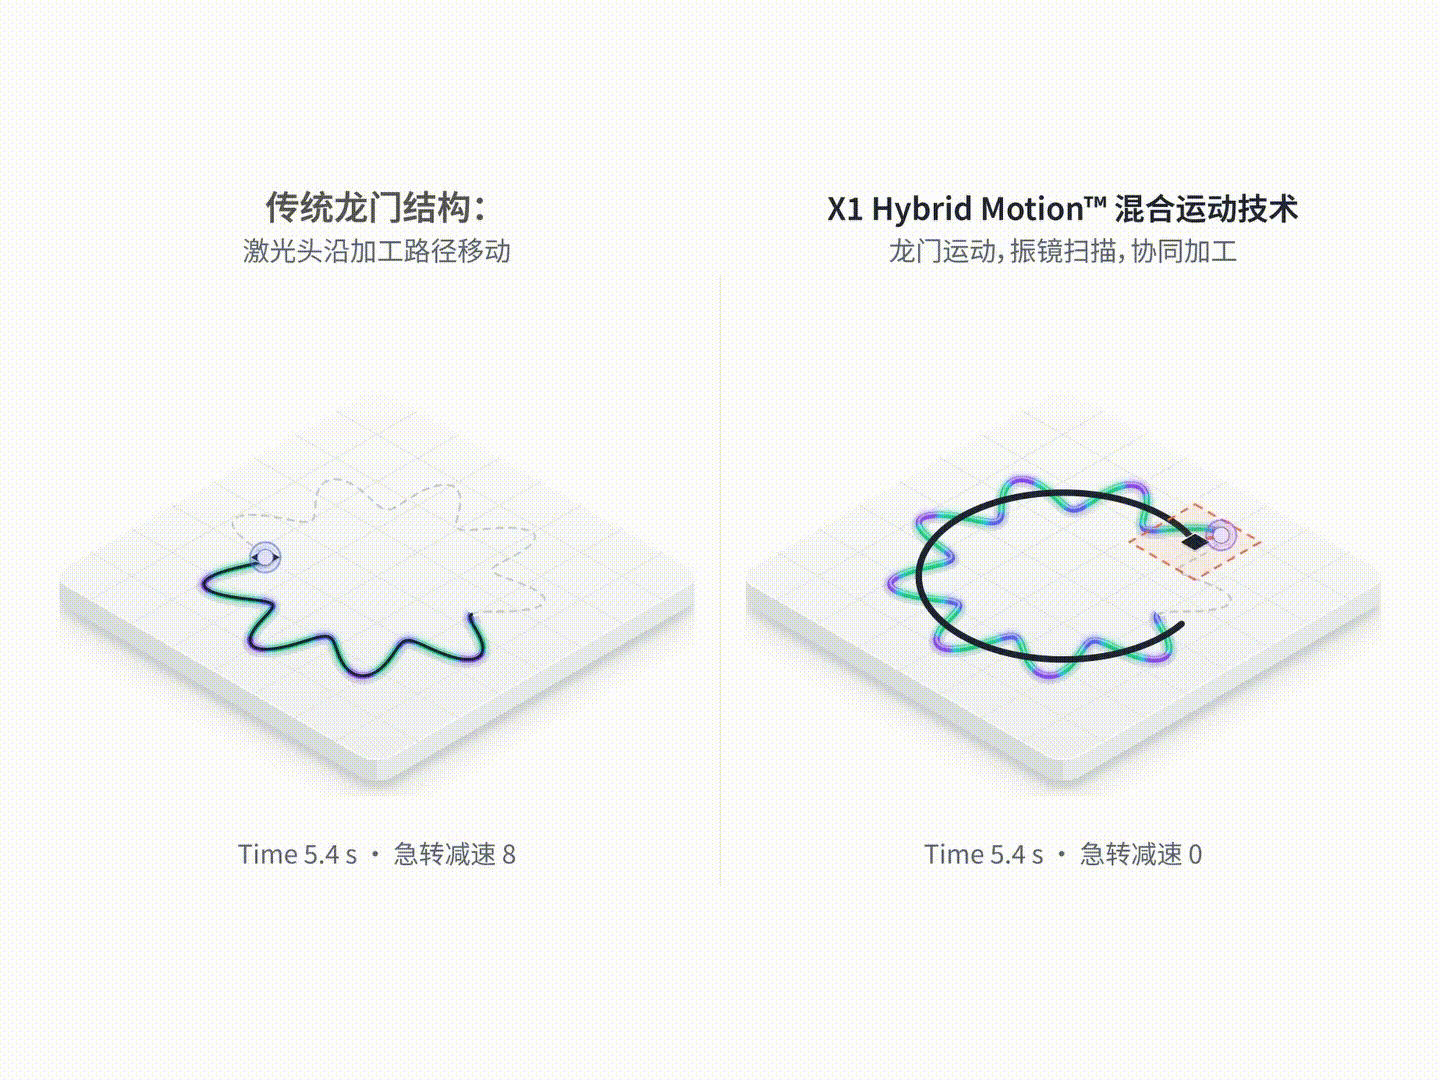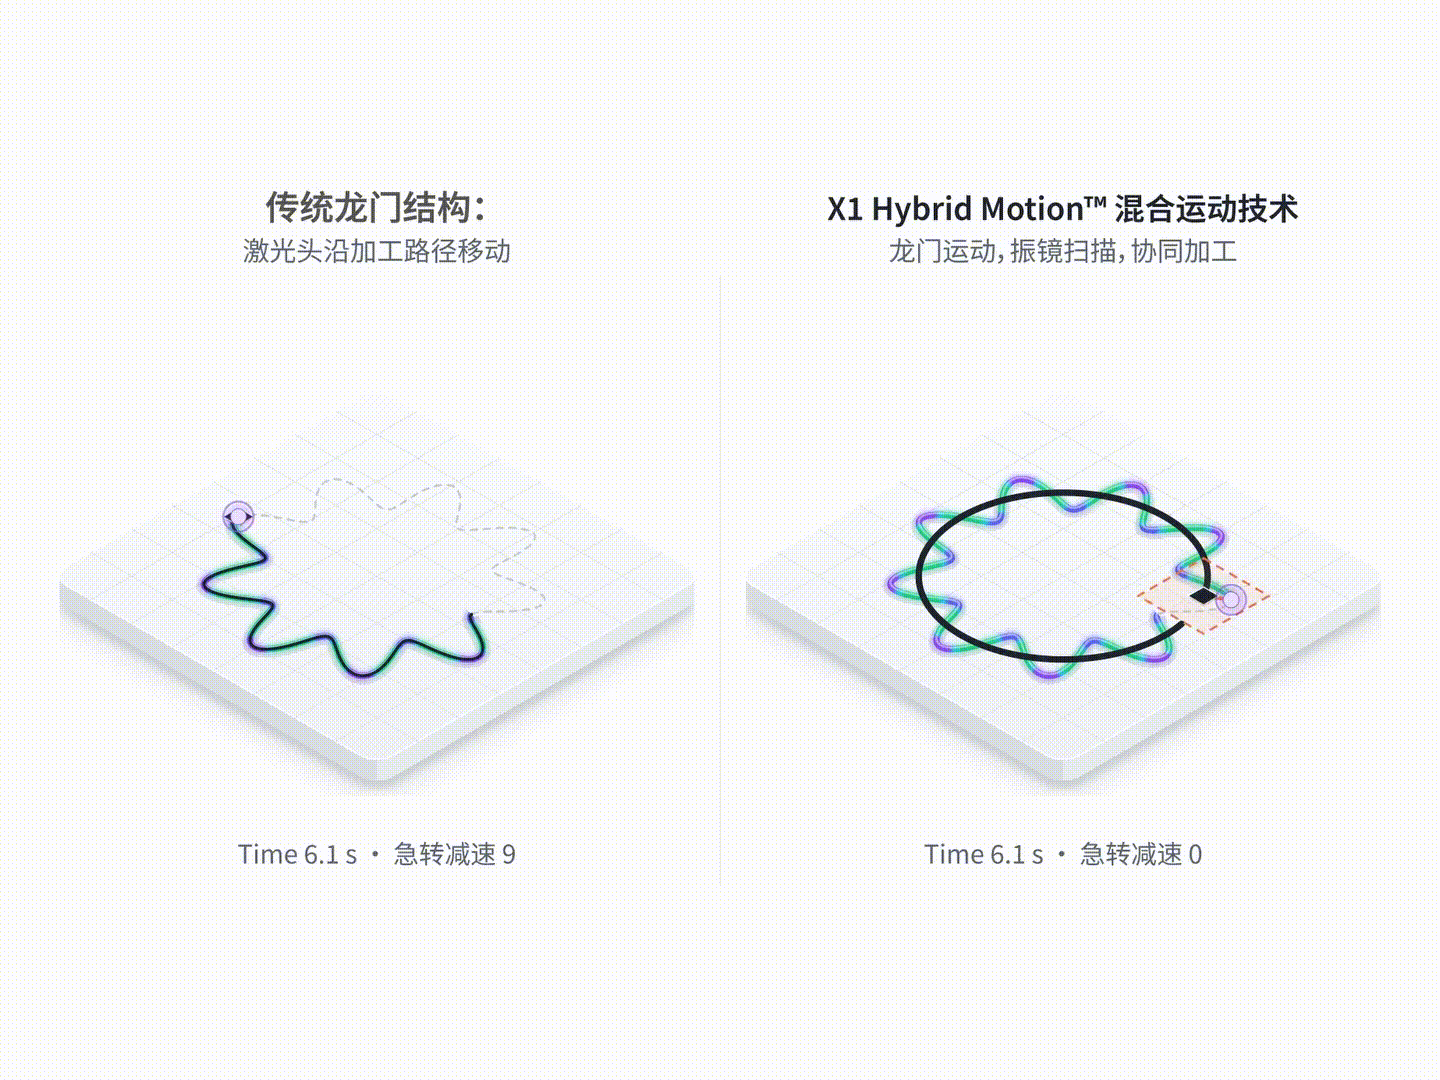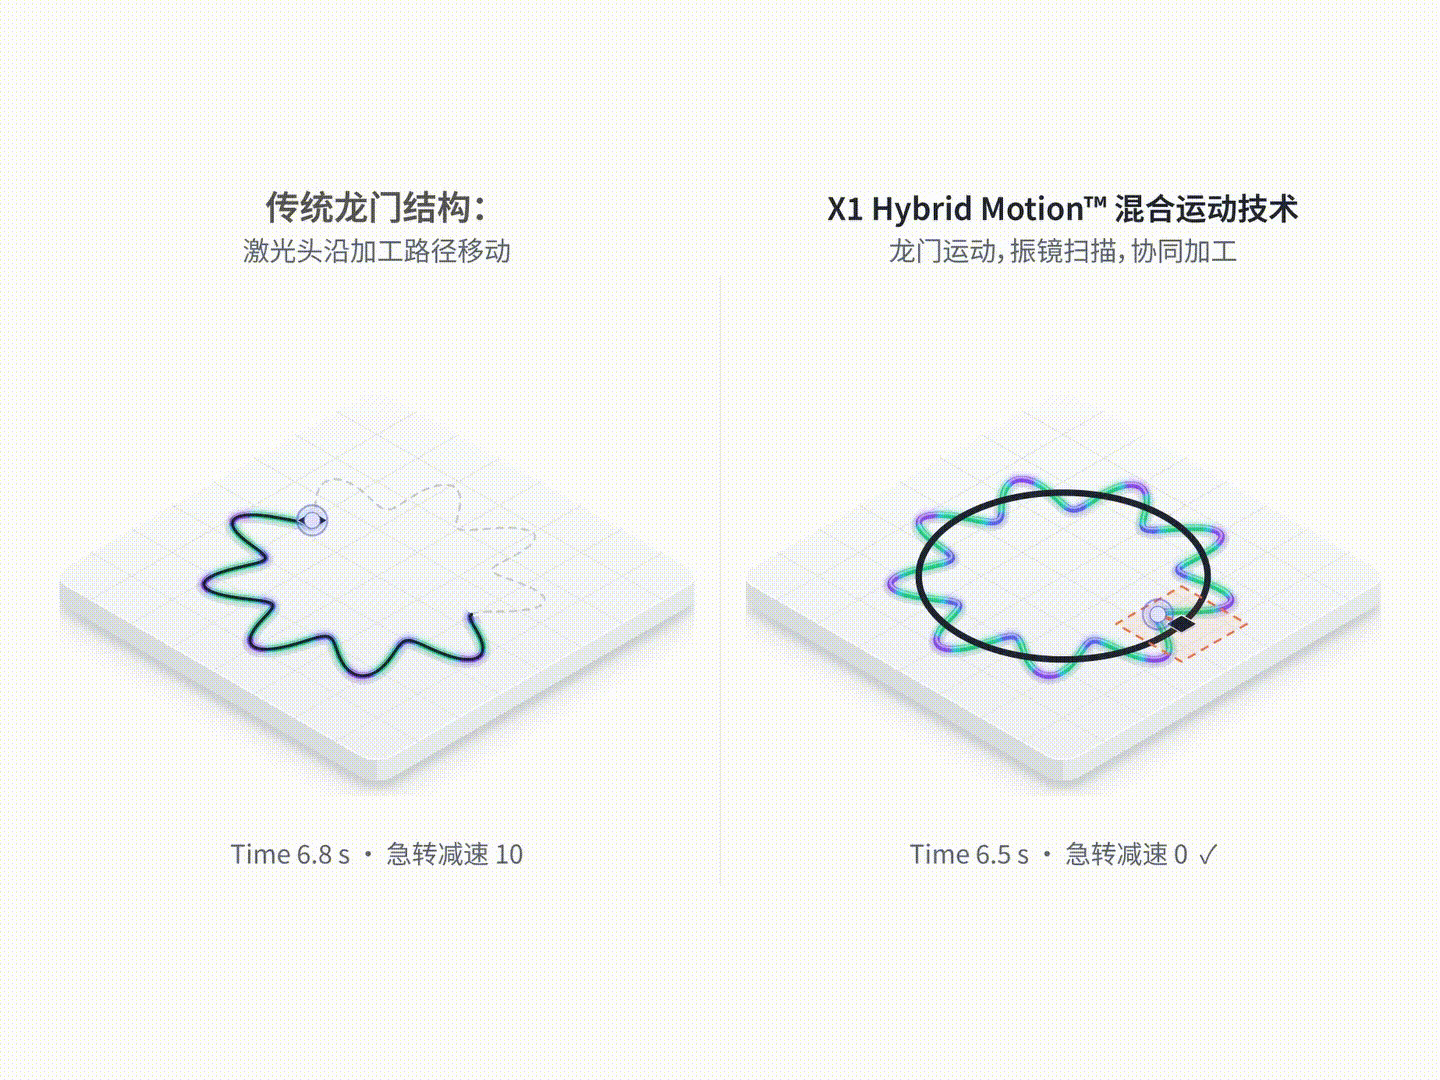
xTool X1采用的Hybrid Motion混合运动架构,将龙门与振镜纳入统一的四轴协同系统。这意味着,用户不必再为了更大的加工幅面而牺牲雕刻效率,也不必为了拓展加工能力而在多台设备之间来回切换。
3D打印控制喷嘴,激光雕刻需要驾驭不同的光
运动控制之外,两类设备在加工原理上还有一个重要区别:3D打印需要控制材料的挤出与成形,而激光雕刻则需要控制光束如何作用于材料。
对于3D打印机来说,挤出状态、喷嘴温度和冷却条件都会影响成形质量。激光雕刻则需要通过精密光学设计,让激光准确聚焦,并以合适的能量完成加工。更复杂的是,不同材料对不同波长激光的吸收特性并不相同。木材、金属、玻璃等材料对不同波长激光的响应存在差异,具体适用的光源与加工工艺,还取决于材料特性和加工目标。二氧化碳激光、蓝光激光、红外光纤激光、紫外激光等,也各有不同的光学特性和适用场景。
这意味着,掌握某一类激光的加工技术,并不能直接照搬到另一种光源上。不同光源对光路设计、光学组件和加工参数有不同要求,即使面对同一种材料,也需要针对具体光源和加工目标进行适配。
如果希望一台设备同时具备多种激光加工能力,问题就更复杂了。
更直接的思路,是将不同光源做成独立模块,需要什么就更换什么。但模块能够替换,并不意味着不同光源就能在同一台设备上准确工作。
这是因为,每种光源都有自己的光学特性和加工要求。即使单个模块经过独立调试,安装到同一台设备后,仍然需要确保它与整机的运动系统、加工坐标和控制逻辑准确配合。例如,一件作品先用一种激光完成部分加工,再切换另一种激光继续处理,两种光源就必须对准同一个加工位置,同时满足各自的聚焦与加工要求。否则,即使每种光源单独工作时表现正常,切换后仍可能出现位置偏差,影响不同工序之间的衔接。
因此,多光源整合不仅涉及光路设计、镜片适配与位置校准,还需要验证整合后的系统在不同加工位置和运行条件下,能否保持稳定的加工精度。
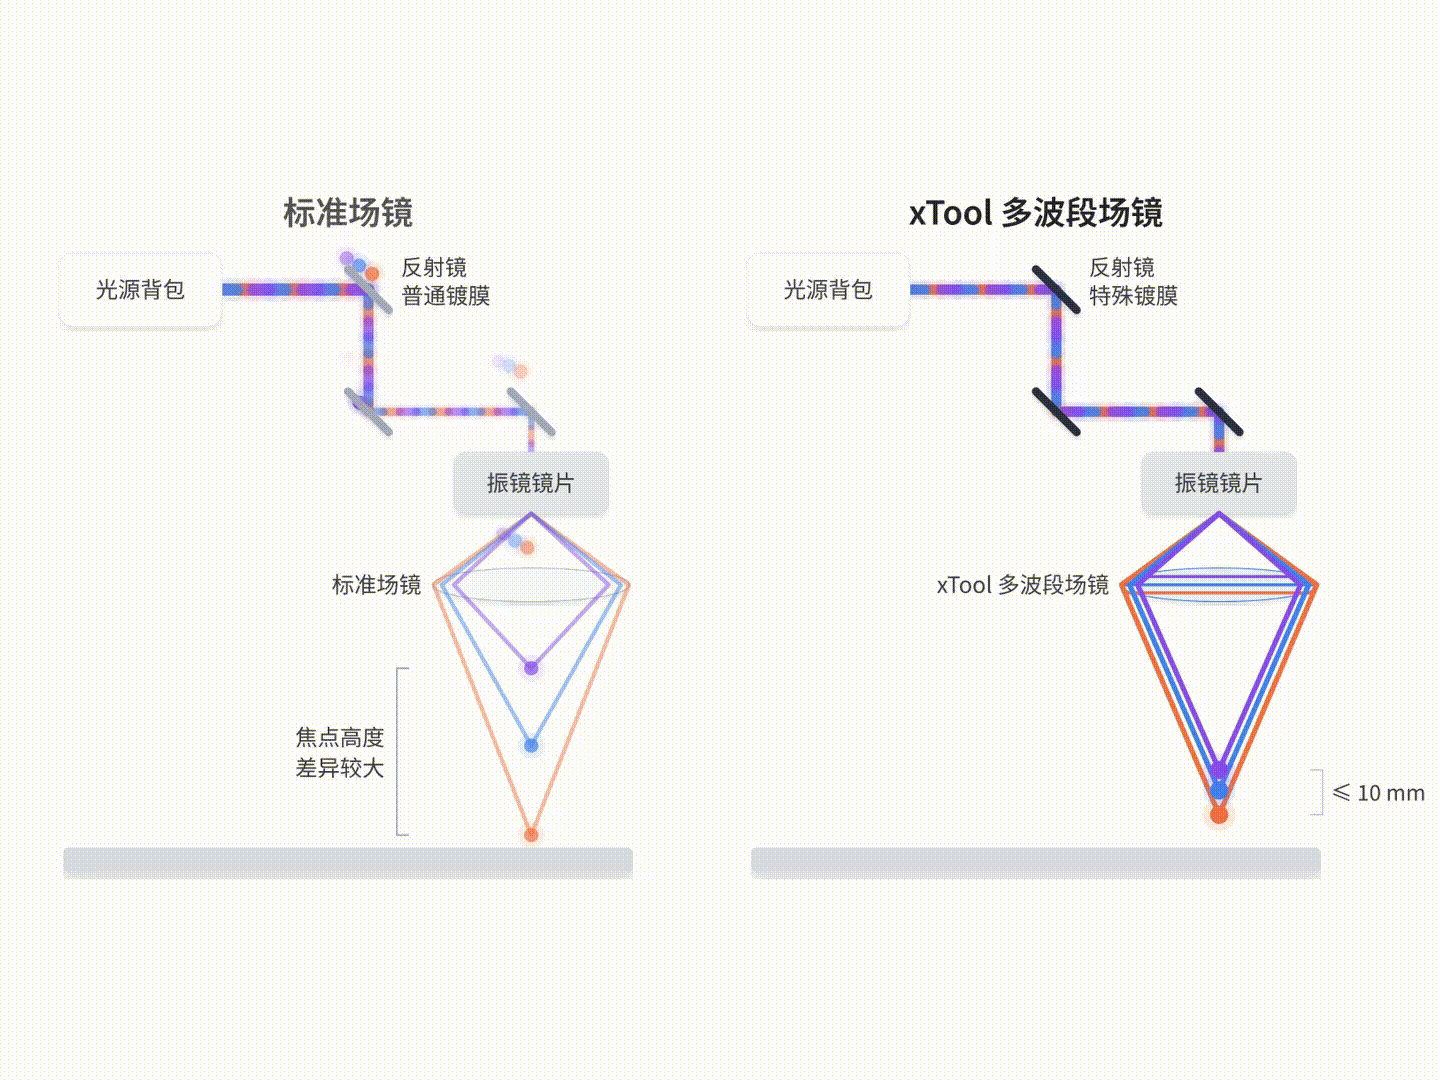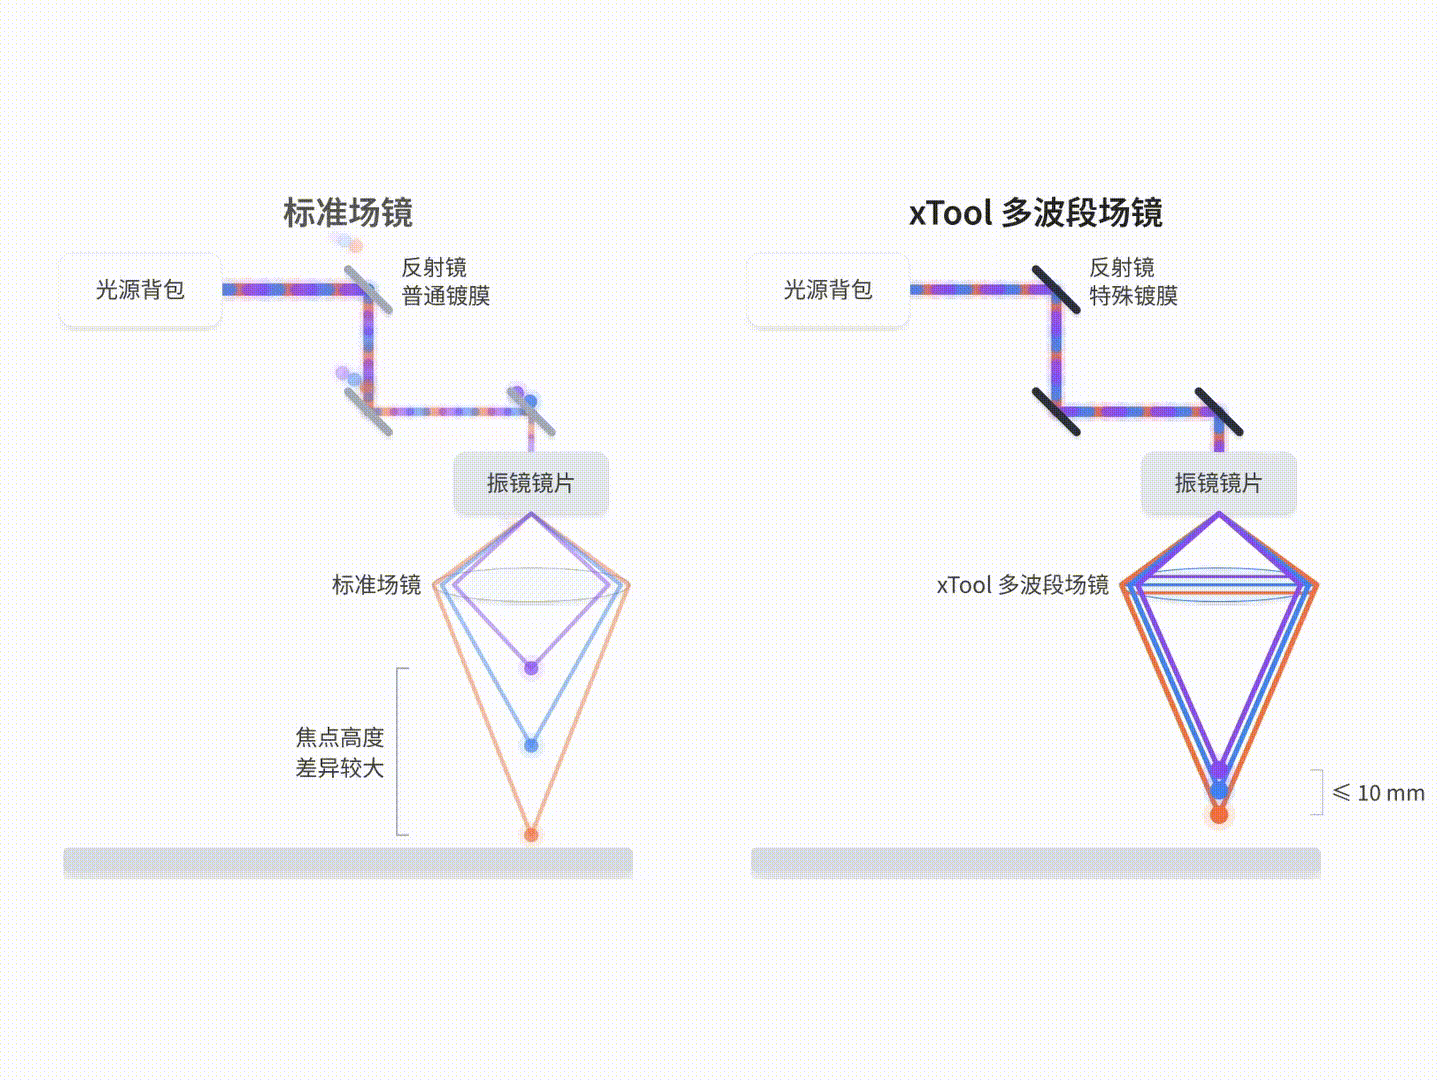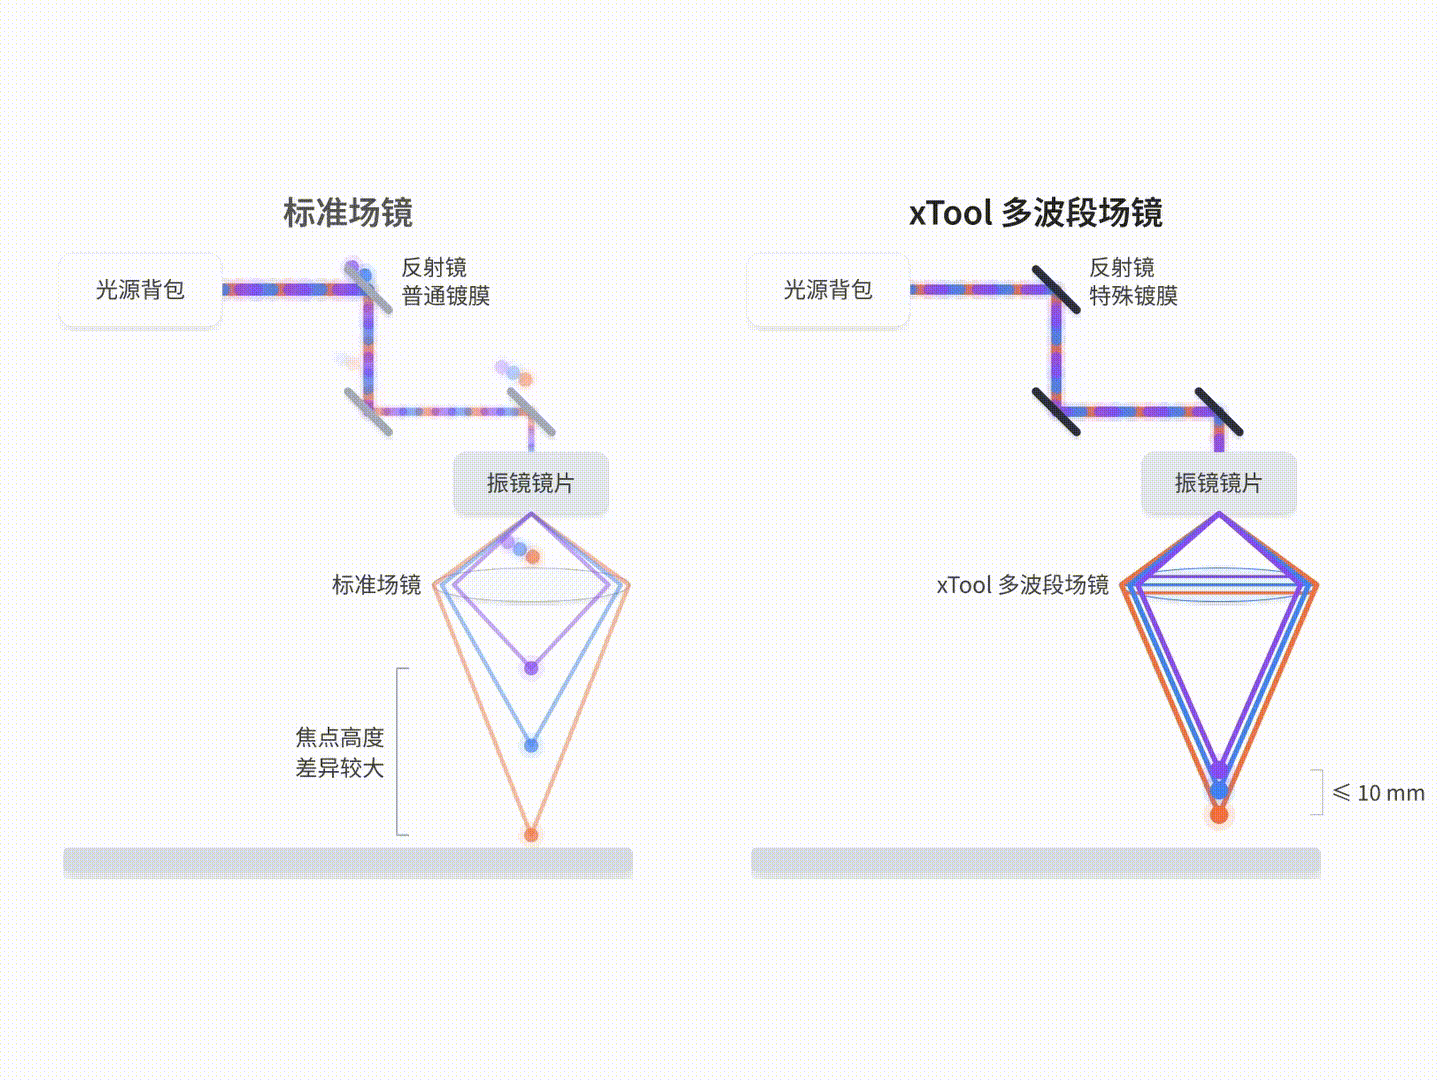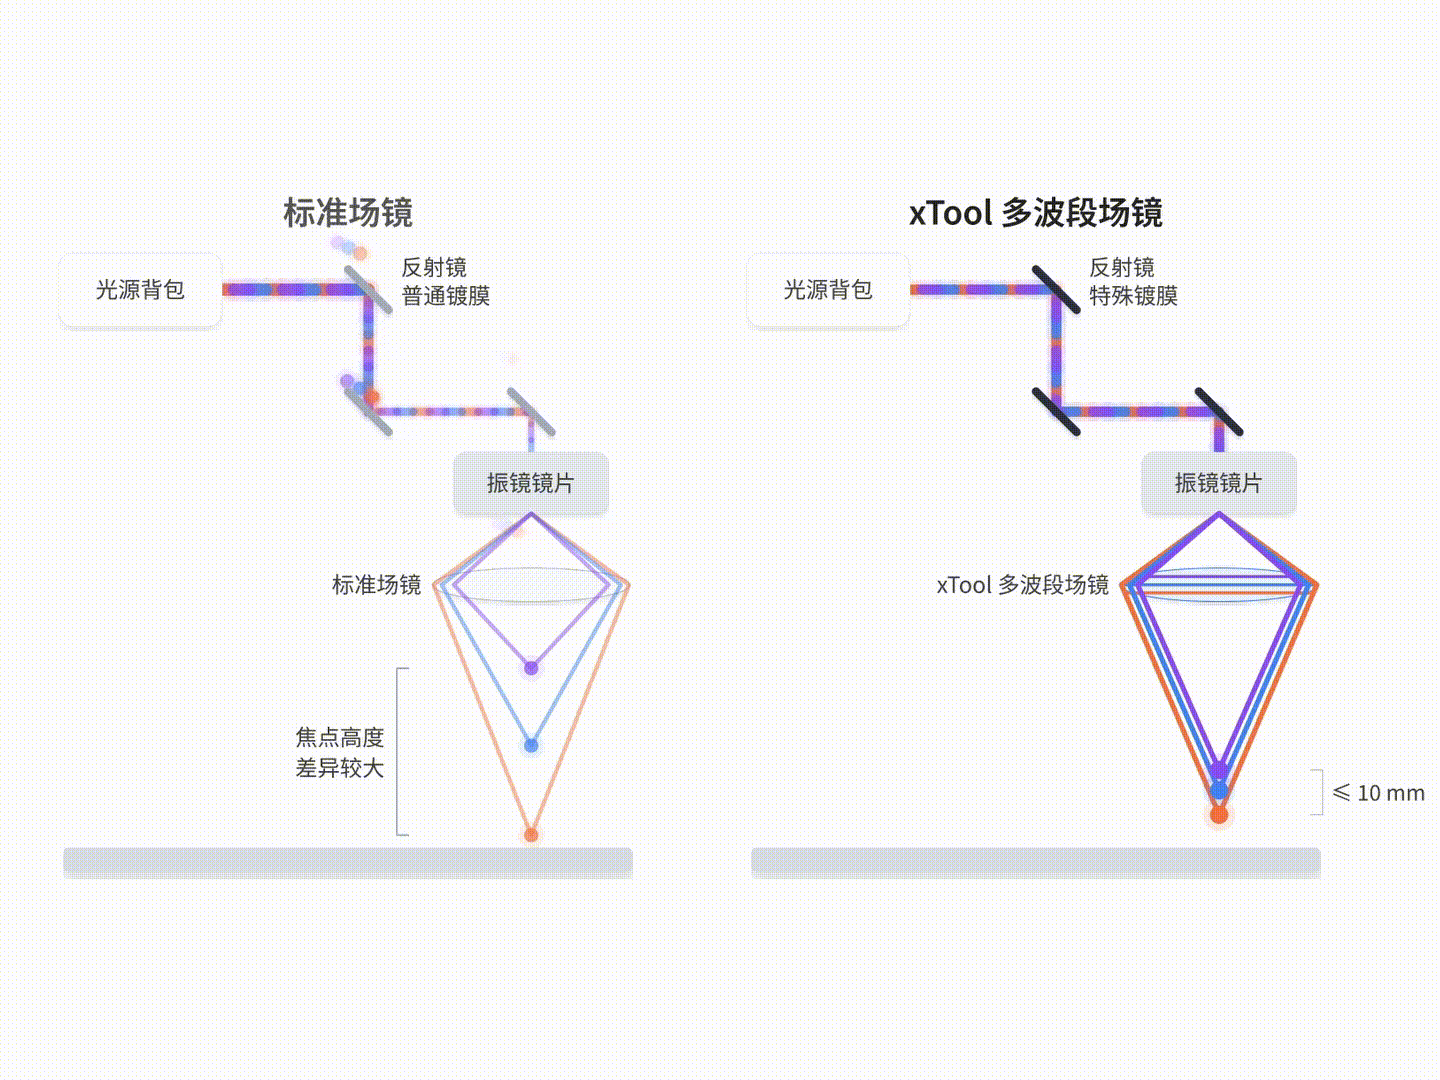
xTool在X1上采用的LaserSwap多光源架构,就是围绕这些问题展开的。它将不同类型的激光能力整合到统一平台,让用户可以根据加工需求扩展和切换光源。据xTool披露,X1研发过程中,多光源相关光路设计经历了超过50次迭代,校准测试超过1000次。
多光源技术的难点,不只是让不同激光能够切换,而是让它们整合进同一台设备后,依然能够准确、稳定地完成各自的加工任务。这背后考验的是企业在精密光学、激光工艺与整机系统集成方面的综合研发能力。
3D打印按模型逐层制造,激光雕刻要应对万千材料
3D打印与激光雕刻还有一个容易被忽略的差别:它们面对的加工对象不同。
3D打印通常按照预先设计的模型,利用耗材逐层制造物品;激光雕刻则不同,它要面对的是用户放进机器里的各种现成物品。今天是一块木板,明天可能是保温杯、皮具或者金属铭牌。不同物品不仅材质不同,厚度、形状和表面状态也千差万别。
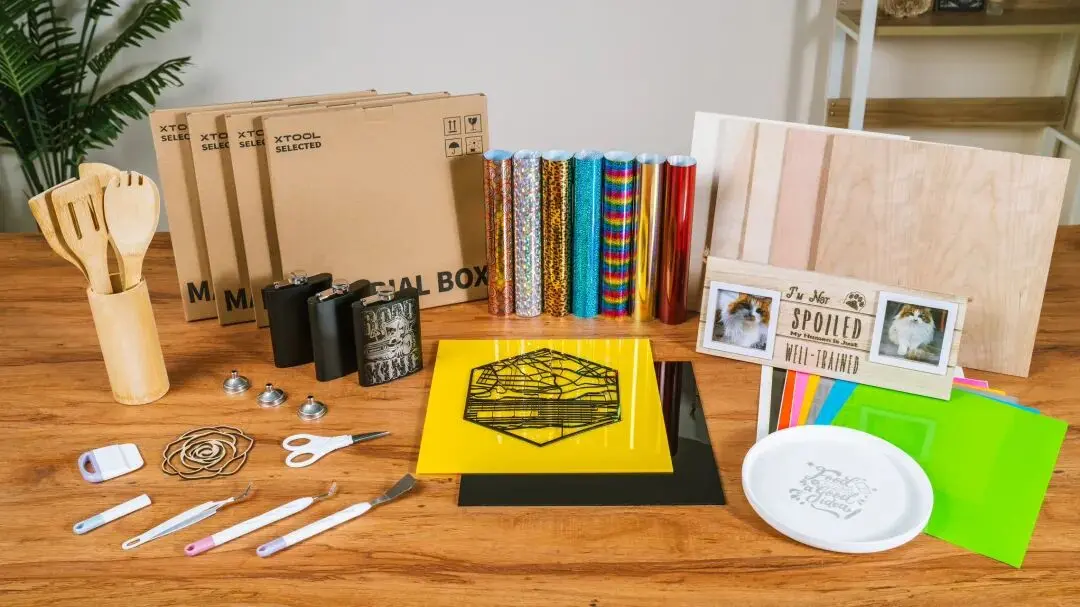
这给激光加工带来一个现实难题:面对不同材料,机器不仅要能加工,还得知道该如何调整参数。
同样是木材,切割与浅雕需要的功率、速度等参数不同;即使是同一种材料,厚度、颜色、密度或表面涂层的差异,也可能影响最终的加工效果。换成金属、玻璃或皮革,适用的激光光源与加工工艺又可能不同。
知道用户放进来什么材料,只是第一步;找到合适的加工参数,才能真正做好。
要让不同材料都能获得理想的加工效果,设备研发需要经过大量测试,逐步摸索材料特性、激光光源与加工参数之间的关系,并将验证有效的参数沉淀下来。随着材料种类和加工需求不断增加,这套数据与工艺经验也需要持续扩充和更新。
如何把这些积累真正转化为用户能用得上的能力,正是材料智能所关注的方向:让材料数据与加工工艺更好地结合,帮助用户更方便地找到适合当前材料和加工需求的参数,减少反复试错。多年来,xTool 深耕激光雕刻领域,已经积累起上万组材料加工参数,可以让设备更好地应对不同的材料和加工场景。
机器能处理的材料越多,背后需要积累的工艺知识就越复杂。材料智能的意义,则在于让这些专业知识更容易被调用,让复杂的加工过程变得更简单。
单项技术突破很难,整机协同难上加难
对于桌面制造设备而言,攻克单项技术只是研发过程的一部分。无论是3D打印机还是激光雕刻机,真正造好一台机器,都需要解决一个更复杂的问题:如何让不同的技术模块在同一台设备中稳定协同。
以3D打印机为例,喷嘴运动、材料挤出、温度控制与冷却过程彼此关联。打印速度提高后,挤出量需要与运动速度匹配,材料的冷却和成形也会受到影响。即使各个模块单独工作正常,组合起来也不意味着高速打印时依然能够保持稳定的成形质量。
激光雕刻机同样如此。单独看,龙门、振镜、激光光源、测距等技术都有各自的实现方案。但当它们被整合进一台桌面设备里,原本独立的问题就会相互影响。例如,机械运动中的振动可能影响激光落点,多光源切换需要保证加工位置的一致性,而材料表面的高度变化又会影响聚焦与加工效果。
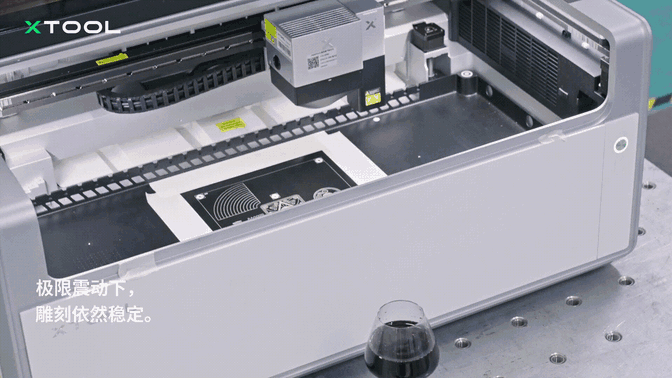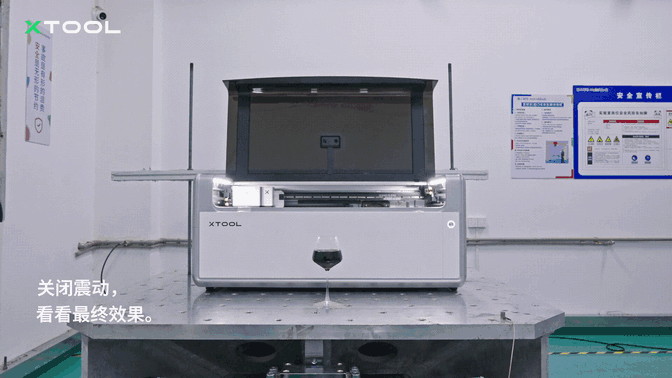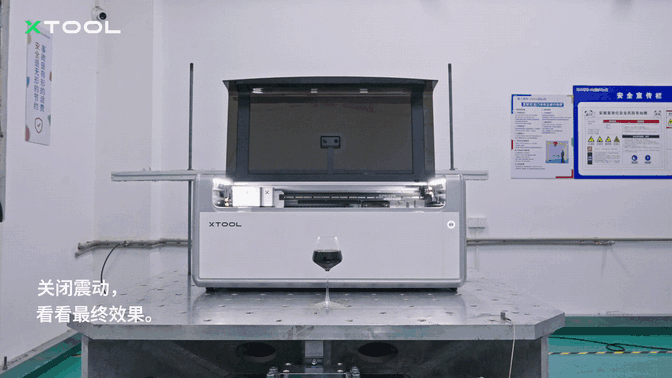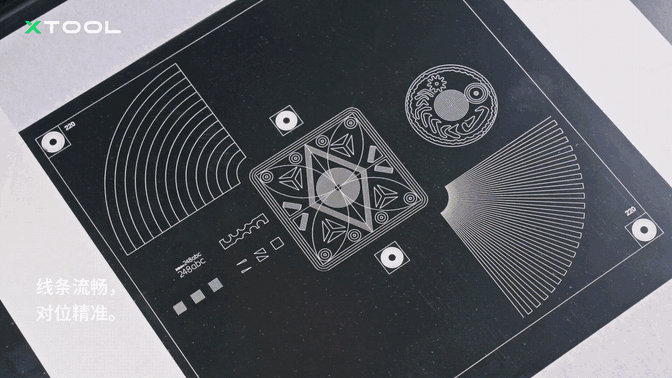
此外,对桌面激光设备来说,还有一道“安全”关。激光加工涉及高能光束防护、材料燃烧和烟尘处理等问题。更棘手的是,激光设备面对的材料千差万别,不同材料在不同功率、加工速度下,可能产生不同的安全风险。这意味着,激光设备的安全保障,不能只依靠封闭式结构等被动防护,还需要对加工过程进行实时监测,及时识别异常并作出响应,这对硬件设计、传感检测和系统控制都提出了更高要求。
总结来说,同为造物,3D打印与激光雕刻各有门道。前者需要理解材料挤出、温度变化与逐层成形之间的关系,后者则要驾驭精密光学、激光工艺与多材料加工。不同的技术路线,塑造了各自独特的技术积累。
而真正的护城河,往往不止于已经掌握的技术。它也体现在对前沿技术的认知、对使用场景的判断,以及将复杂能力转化为实际产品的工程能力。这些能力会在产品的持续演进中不断沉淀,形成难以简单复制的竞争优势。它们未必直接呈现在参数表上,却会在一代代产品的演进中,逐渐显现出分量。